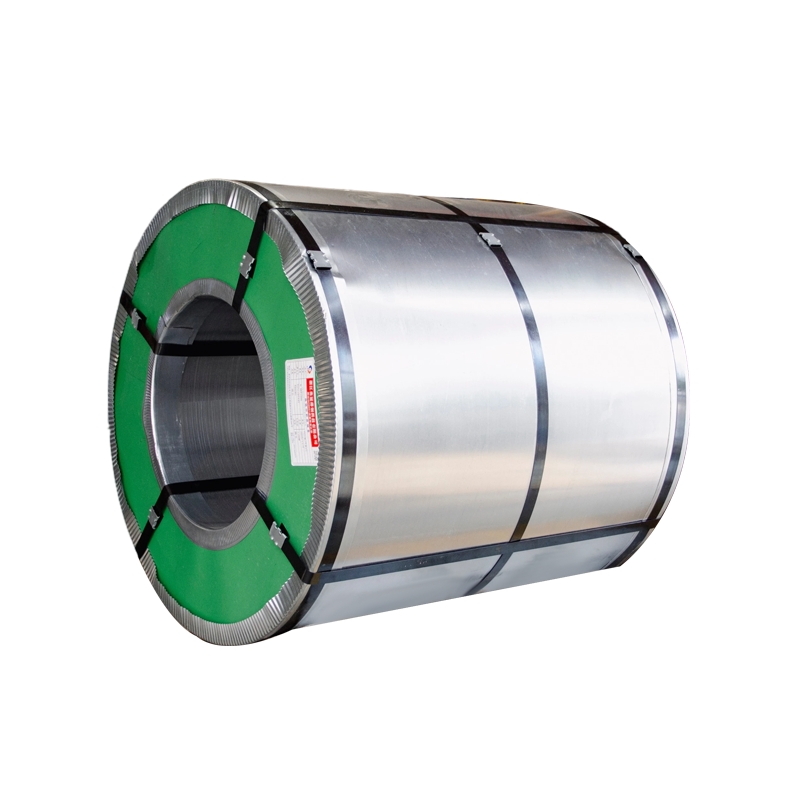


Controlul calității în producția de bobine de oțel acoperite cu culoare
Calitatea unui bobină de oțel acoperită cu culoare este determinată de o interacțiune complexă între calitatea substratului, integritatea acoperirii metalice, aplicarea stratului organic și finisarea suprafeței. Pentru producători, sistemele de control al calității trebuie să monitorizeze fiecare etapă a producției pentru a se asigura că produsele finale îndeplinesc specificațiile de performanță pentru rezistența la coroziune, formabilitate și aspect.
Controlul calității pentru bobinele de oțel acoperite cu culoare include inspecția materiilor prime, monitorizarea în timpul procesului și testarea produsului final. Parametrii cheie includ grosimea acoperirii, aderența, duritatea, consistența culorii și detectarea defectelor de suprafață. Calitatea produsului final depinde în primul rând de procesul de producție, dar manipularea și depozitarea necorespunzătoare pot provoca, de asemenea, daune semnificative.
Parametrii de bază de calitate
Performanța bobinelor de oțel acoperite cu culoare este determinată de mai mulți parametri interdependenți care trebuie controlați pe parcursul producției.
Grosimea acoperirii
Pentru aplicații exterioare, grosimea stratului frontal trebuie să fie de cel puțin 20μm (grund ≥5μm, strat superior ≥15μm). Grosimea insuficientă compromite protecția împotriva coroziunii, în timp ce grosimea excesivă duce la crăpare și aderență slabă.
Aderență și formabilitate
Duritatea creionului ar trebui să respecte standardul 2H, cu o performanță de îndoire la 180° de ≤3T. Acești parametri asigură că acoperirea rămâne intactă în timpul operațiunilor de profilare și profilare fără fisurare sau delaminare.
Rezistenta la coroziune
Rezistența la ceață de sare de ≥500 de ore este necesară pentru aplicațiile exterioare. Această testare simulează expunerea pe termen lung la medii corozive și validează performanța de protecție a sistemului de acoperire.
Metode de măsurare a grosimii acoperirii
Măsurarea precisă a grosimii acoperirii este esențială pentru controlul calității. Următorul tabel rezumă principalele metode de măsurare și aplicațiile acestora.
| Metoda | Principiul | Aplicație | Distructiv |
|---|---|---|---|
| Indicator de grosime magnetic | Inductie electromagnetica | Substraturi magnetice (otel) | Nedistructiv |
| Indicator de curent turbionar magnetic | Curenți combinați magnetic și turbionari | Atât substraturi magnetice, cât și nemagnetice | Nedistructiv |
| Metoda micrometrului | Diferența de grosime înainte/după îndepărtare | Toate tipurile de substrat | Distructiv |
| Microscopia metalurgică | Măsurarea secțiunii transversale | Testarea arbitrajului | Distructiv |
Procedura standard de măsurare
Pentru bobinele acoperite cu culoare galvanizată, este esențială distincția între stratul de zinc și stratul organic, deoarece calibrele de grosime magnetice standard măsoară grosimea totală a stratului nemagnetic.
- Pasul 1 Măsurați grosimea totală a „acoperirii cu strat de zinc” utilizând un indicator de grosime magnetic în cinci locații la mai mult de 25 mm de marginea probei.
- Pasul 2 Îndepărtați stratul organic folosind un agent de îndepărtare care nu atacă stratul de zinc. Măsurați din nou în aceleași locații pentru a obține grosimea stratului de zinc.
- Pasul 3 Scădeți grosimea stratului de zinc din grosimea totală pentru a obține grosimea stratului organic.
- Standard Urmați GB/T 13448-2019 „Metode de testare pentru foi și benzi de oțel acoperite cu culoare” sau ISO 2178 pentru conformitatea internațională.
Matricea de control al calității: indicatori cheie de performanță
Următoarea comparație oferă o imagine de ansamblu structurată a parametrilor critici de calitate pentru bobinele de oțel acoperite cu culoare.
| Parametru | Standard de acceptare | Metoda de măsurare | Impactul asupra performanței |
|---|---|---|---|
| Grosimea acoperirii (Front) | ≥20μm | Manometru magnetic / Micrometru | Protecție împotriva coroziunii, durabilitate |
| Duritatea creionului | ≥2H | Test de duritate creion | Rezistență la zgârieturi, uzură |
| Îndoire 180° | ≤3T | Test de îndoire în T | Formabilitate, rezistență la fisurare |
| Rezistenta la impact | ≥9J | Test de impact | Durabilitate la manipulare |
| Rezistenta la ceata salina | ≥500h | Camera de pulverizare cu sare | Protecție împotriva coroziunii pe termen lung |
| Diferența de culoare | <3ΔE | Spectrofotometru | Consistență estetică |
| Luciu 60° | >60 | Contor de luciu | Aspect vizual |
Controlul calității în proces
În timpul producției, măsurile stricte de control al calității în proces detectează și corectează cu promptitudine potențialele probleme. Punctele cheie de control includ:
- Aplicare de acoperire Grosimea acoperirii este monitorizată continuu folosind metode de testare nedistructive. Atât viteza de acoperire, cât și temperatura sunt controlate, deoarece temperatura necorespunzătoare poate duce la o acoperire cu proprietăți fizice slabe.
- Inspecția suprafeței Inspecțiile vizuale detectează defecte ale suprafeței, cum ar fi zgârieturi, lovituri sau găuri. Sistemele automate de inspecție care folosesc camere și senzori scanează suprafața la viteză mare pentru a detecta chiar și cele mai mici nereguli.
- Testarea aderenței Testele de tăiere transversală și de impact verifică rezistența de aderență între acoperire și substrat, asigurându-se că stratul de acoperire rămâne intact în timpul operațiunilor de formare.
Defecte comune de suprafață și prevenire
Defectele de suprafață pot afecta atât aspectul, cât și performanța bobinelor de oțel acoperite cu culoare. Conștientizarea defectelor comune permite prevenirea proactivă.
- Zgârieturi Cauzat de manipularea necorespunzătoare sau contactul cu obiecte ascuțite în timpul procesării. Preveniți printr-o manipulare atentă și folosind materiale de protecție.
- găuri Găuri minuscule în acoperire care expun substratul la coroziune. Controlat prin aplicarea consecventă a stratului și întărirea adecvată.
- Coaja de portocala Textura neuniformă a suprafeței cauzată de curgerea necorespunzătoare a acoperirii sau de condițiile de întărire. Controlat prin formularea de acoperire optimizată și parametrii de proces.
- Diferența de culoare Variații de culoare între loturi sau într-o singură bobină. Controlat prin dispersie precisă a pigmentului și sisteme de potrivire a culorilor.
Cerințe de depozitare și manipulare
Depozitarea adecvată este esențială pentru a menține calitatea bobinelor de oțel acoperite cu culoare după producție. Depozitarea necorespunzătoare poate cauza deteriorarea stratului, ruginirea și exfolierea.
- Mediul A se pastra in spatii uscate, bine ventilate, cu umiditate sub 70% si temperatura intre 5°C si 40°C. Evitați fluctuațiile extreme de temperatură care pot provoca condens.
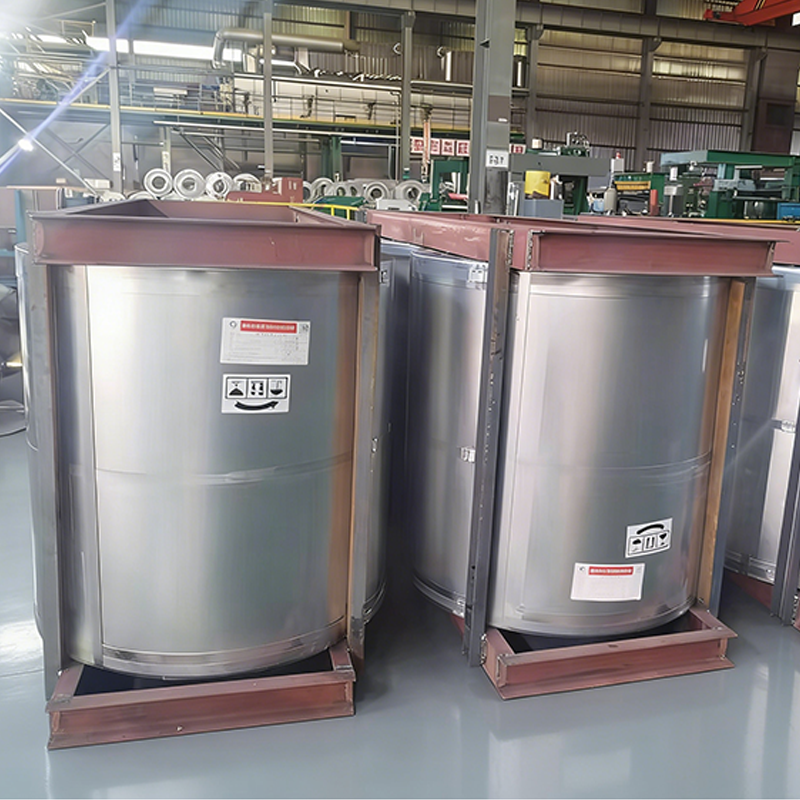
- Poziționare Bobinele trebuie depozitate vertical (în picioare) pe șai dedicate din lemn sau plastic. Partea inferioară a bobinei trebuie să fie la cel puțin 10 cm deasupra solului.
- Stivuire Limitați stivuirea la maximum 3 straturi. Folosiți tampoane de lemn uscate și curate între straturi pentru a distribui presiunea uniform. Mențineți un spațiu de cel puțin 10 cm între bobinele adiacente.
- Manipulare Utilizați stivuitoare cu bobine sau cârlige C dedicate. Nu folosiți cabluri de sârmă pentru ridicare, deoarece acest lucru poate deforma bobina și poate deteriora stratul.
- Ambalaj original Păstrați ambalajul original intact în timpul depozitării. Dacă ambalajul este deschis pentru inspecție, restaurați-l imediat.
Concluzie
Controlul calitatii pentru bobină de oțel acoperită cu culoares este un proces cuprinzător care cuprinde selecția substratului, aplicarea acoperirii, inspecția suprafeței și depozitarea adecvată. Parametrii cheie de calitate includ grosimea acoperirii (≥20μm), aderența (duritatea creionului 2H), formabilitatea (îndoire ≤3T) și rezistența la coroziune (≥500h ceață de sare).
Măsurarea precisă folosind calibre magnetice de grosime, metode micrometrice sau microscopie metalurgică asigură o calitate constantă. Sistemele de inspecție în proces detectează defectele din timp, în timp ce depozitarea și manipularea corespunzătoare previn deteriorarea după producție. Când toate elementele de control al calității sunt implementate corect, bobinele de oțel acoperite cu culoare oferă performanțe fiabile, cu durate de viață cuprinse între 7 și 25 de ani, în funcție de sistemul de acoperire selectat.
Întrebări frecvente
Grosimea minimă a stratului frontal pentru aplicații exterioare este de 20μm, constând din grund (≥5μm) și strat superior (≥15μm). Grosimea insuficientă compromite protecția împotriva coroziunii și durata de viață.
Grosimea stratului de acoperire poate fi măsurată folosind metode nedistructive (gabaritor de grosime magnetic, indicator de curent turbionar magnetic) sau metode distructive (micrometru, microscopie metalurgică). Pentru bobinele galvanizate, stratul de zinc și stratul organic trebuie măsurate separat.
Intervalul de temperatură de depozitare recomandat este de 5°C până la 40°C, cu umiditatea relativă sub 70%. Evitați fluctuațiile extreme de temperatură care pot provoca condens și pot deteriora stratul de acoperire.
Bobinele de oțel acoperite cu culoare trebuie depozitate vertical (în picioare), deoarece depozitarea orizontală poate cauza deformare, prăbușire a bobinei și deteriorarea stratului de acoperire. Depozitarea verticală reduce, de asemenea, riscul ca presiunea de stivuire să deterioreze stratul de acoperire.
Stivuire should be limited to a maximum of 3 layers. Each layer should use dry, clean wooden pads to distribute pressure evenly and prevent coating damage. Adjacent coils should be separated by at least 10cm.
Standardul principal în China este GB/T 13448-2019 „Metode de testare pentru foi și benzi de oțel acoperite cu culoare”. Standardele internaționale includ standardele ISO 2178 și ASTM pentru măsurarea grosimii și testarea performanței.
Acoperirea este un cost de producție semnificativ. Fiecare micron de grosime de acoperire reprezintă aproximativ 1 milion USD în costul materialului pentru producătorii la scară largă. Controlul precis al grosimii poate economisi costuri semnificative, menținând în același timp calitatea.
Pentru aplicații exterioare, este necesară rezistența la ceața de sare de cel puțin 500 de ore. Acest test validează capacitatea acoperirii de a proteja substratul de oțel în medii corozive, cum ar fi zonele de coastă sau industriale.